La pellicola laminata in tessuto non tessuto AL/è un materiale composito conveniente che integra ...
See Details
IT

Novità del settore
Casa / Novità / Novità del settore / Cos'è esattamente la pellicola laminata in tessuto non tessuto/AL e perché viene utilizzata in così tanti settori?
Cos'è esattamente la pellicola laminata in tessuto non tessuto/AL e perché viene utilizzata in così tanti settori?
Data:Jun 01, 2026
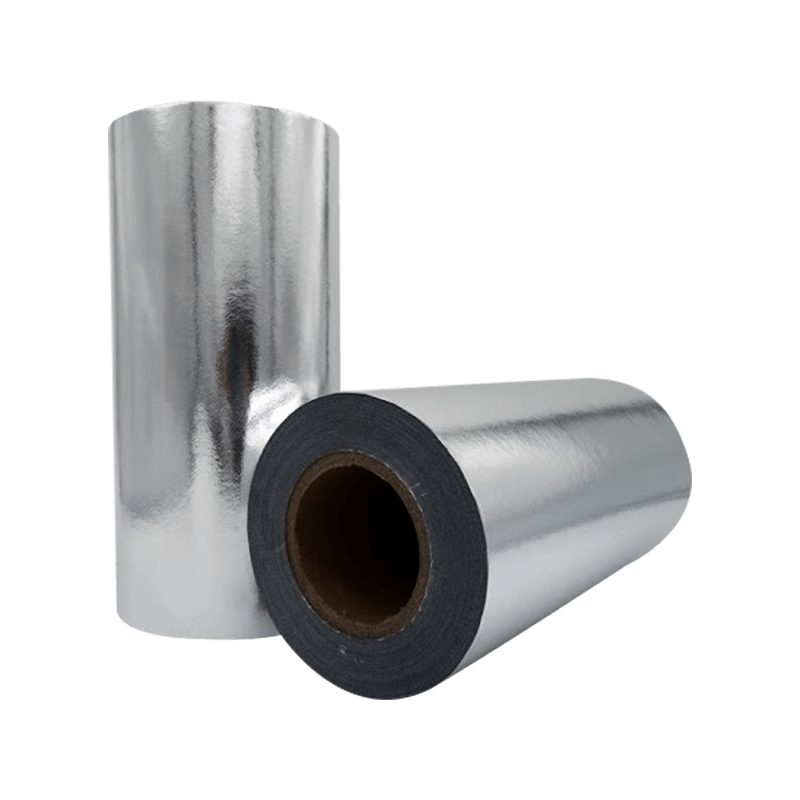
Film laminato AL/tessuto non tessuto è un materiale composito formato incollando uno strato di foglio di alluminio a un substrato di tessuto non tessuto, producendo un foglio flessibile che combina le proprietà barriera e riflettenti dell'alluminio con la resistenza, la traspirabilità e la stabilità dimensionale dei tessuti non tessuti. Questa combinazione risolve una limitazione fondamentale di ogni singolo materiale: il foglio di alluminio da solo è soggetto a strappi e formazione di fori stenopeici sotto stress meccanico, mentre i tessuti non tessuti da soli non offrono una protezione significativa contro umidità, gas o calore radiante. Insieme, il laminato raggiunge livelli di prestazioni che nessuno dei due componenti può raggiungere indipendentemente, motivo per cui la pellicola laminata in AL/tessuto non tessuto è diventata un materiale standard nelle applicazioni di isolamento, imballaggio, mediche e industriali in tutto il mondo.
Cos'è in realtà la pellicola laminata in tessuto non tessuto/AL
La designazione "AL" si riferisce al componente del foglio di alluminio, tipicamente un foglio di alluminio a tempera morbida, commercialmente puro, con spessori che vanno da 6 micron a 25 micron, a seconda dei requisiti di barriera e flessibilità dell'applicazione. Il componente in tessuto non tessuto è più comunemente polipropilene spunbond (PP), poliestere spunbond (PET) o un composito spunlace, con grammature che vanno da 20 g/m² a 80 g/m² per le costruzioni laminate standard. I due strati sono uniti tramite laminazione adesiva, incollaggio termico o rivestimento per estrusione, creando un foglio unificato che si comporta meccanicamente come un tessuto fornendo allo stesso tempo l'impermeabilità superficiale della lamina metallica.
Il laminato può essere prodotto come struttura a due strati AL/non tessuto o come composito multistrato che incorpora pellicole aggiuntive, come polietilene (PE) o polipropilene (PP), su una o entrambe le facce esterne per aggiungere termosaldabilità, resistenza all'umidità sul lato del tessuto o ulteriore resistenza alla perforazione. Le costruzioni a tre strati che combinano pellicola in PE, foglio di alluminio e tessuto non tessuto sono particolarmente comuni nelle applicazioni di rivestimento isolante e barriera al vapore in cui lo strato esterno in PE fornisce resistenza agli agenti atmosferici e la faccia interna in tessuto non tessuto fornisce stabilità dimensionale e facilità di applicazione dell'adesivo durante l'installazione.
Il composito risultante è caratterizzato da un aspetto e una mano nettamente diversi su ciascun lato: la faccia in alluminio presenta una superficie metallica brillante e riflettente, mentre la faccia in tessuto non tessuto ha l'aspetto morbido, opaco e fibroso del tessuto. Questa asimmetria è importante dal punto di vista funzionale: in molte applicazioni, la faccia in alluminio è orientata per riflettere il calore radiante o fornire una barriera al vapore, mentre la faccia in tessuto non tessuto è incollata, fatta aderire o cucita ai materiali adiacenti nell'assemblaggio.
Principali proprietà fisiche e funzionali
Il profilo prestazionale del film laminato AL/tessuto non tessuto è definito dal contributo combinato dei suoi componenti in alluminio e non tessuto. Comprendere queste proprietà singolarmente e in combinazione chiarisce perché questo materiale è specificato in una gamma così ampia di applicazioni impegnative.
Prestazioni della barriera
Il foglio di alluminio con spessori superiori a circa 9 micron fornisce una barriera quasi perfetta al vapore acqueo, all'ossigeno, alla luce e ai composti aromatici, raggiungendo tassi di trasmissione del vapore acqueo (WVTR) inferiori a 0,01 g/m²/giorno e tassi di trasmissione dell'ossigeno (OTR) effettivamente pari a zero in condizioni di test standard. Questi valori di barriera sono tra i più alti ottenibili sotto forma di materiale flessibile, superando i film metallizzati (che depositano solo 40–80 nm di vapore di alluminio su un substrato polimerico) di diversi ordini di grandezza. Il supporto in tessuto non tessuto preserva le prestazioni di barriera in caso di movimentazione meccanica, impedendo al foglio di piegarsi e sviluppare fori di spillo, che rappresentano la principale modalità di guasto nelle applicazioni di fogli di alluminio non supportati.
Riflettività e resistenza termica
Le superfici in alluminio lucido riflettono dal 95% al 97% del calore radiante incidente, rendendo il laminato AL/non tessuto un'efficace barriera radiante quando la faccia in alluminio è orientata verso la fonte di calore con un traferro di almeno 19 mm sul lato riflettente. Nelle applicazioni di isolamento degli edifici, questa riflettività radiante è il meccanismo principale delle prestazioni termiche: il materiale non funziona come isolante sfuso come fanno i pannelli in fibra di vetro o i pannelli in schiuma, ma piuttosto riduce l'aumento o la perdita di calore attraverso tetti, pareti e pavimenti riflettendo la radiazione infrarossa a onde lunghe anziché assorbirla. Il supporto in tessuto non tessuto non influisce in modo significativo sulla riflettività finché la superficie in alluminio rimane pulita e non danneggiata.
Resistenza meccanica e resistenza allo strappo
La resistenza alla trazione e alla lacerazione dei laminati AL/non tessuto sono determinate principalmente dal componente non tessuto. I non tessuti Spunbond in PP con grammatura di 40–60 g/m² forniscono resistenze alla trazione di 150–300 N/5 cm nella direzione della macchina e 100–250 N/5 cm nella direzione trasversale, con allungamento a rottura dal 40% all'80%. Ciò conferisce al laminato una duttilità sufficiente per adattarsi a superfici irregolari durante l'installazione senza lacerarsi, mentre la faccia in alluminio contribuisce alla rigidità che resiste al cedimento o alla deformazione sotto il proprio peso su tutte le distanze incontrate nelle applicazioni di involucro edilizio o di isolamento dei condotti. I valori di resistenza allo strappo Elmendorf per le tipiche costruzioni in AL/non tessuto vanno da 800 mN a 2.500 mN, adeguati per processi di installazione meccanica tra cui graffatura, chiodatura e fissaggio con nastro.
Di seguito è riportata una panoramica comparativa delle principali gamme di proprietà per le costruzioni standard di film laminato in AL/non tessuto:
| Proprietà | Valore/intervallo tipico | Norma di prova |
|---|---|---|
| Peso base totale | 60–180 g/m² | ISO 536 |
| WVTR (38°C / 90% UR) | < 0,02 g/m²/giorno | ASTM E96 |
| Riflettività solare (faccia AL) | 95%–97% | ASTM C1371 |
| Resistenza alla trazione (MD) | 150–350 N/5 cm | ISO 1924 |
| Emissività (faccia AL) | 0,03–0,05 | ASTM C1371 |
| Intervallo di temperatura operativa | Da −40°C a 120°C | Specifica del produttore |
Applicazioni primarie in tutti i settori
La combinazione di proprietà del film laminato AL/non tessuto (elevate prestazioni barriera, riflettività radiante, durata meccanica e flessibilità leggera) lo posiziona come materiale funzionale in una gamma notevolmente ampia di settori. Ciascuna applicazione sfrutta uno specifico sottoinsieme di queste proprietà in un diverso contesto operativo.
- Rivestimento isolante dell'edificio: Il laminato AL/non tessuto è il materiale di rivestimento standard su materassini in fibra di vetro, rotoli di lana minerale e prodotti isolanti in pannelli di schiuma utilizzati in pareti, tetti e pavimenti. La superficie in alluminio riflette il calore radiante e agisce come freno al vapore, mentre il supporto in tessuto non tessuto si lega adesivamente al nucleo isolante e fornisce resistenza allo strappo durante l'installazione di taglio e pinzatura. I rivestimenti FSK (foil-tela-kraft) rappresentano una variante di questa costruzione in cui una tela di vetro rinforzante è incorporata tra l'alluminio e un supporto in carta kraft per una maggiore resistenza allo strappo nelle applicazioni di isolamento dei condotti.
- Involucro e rivestimento del condotto HVAC: I sistemi di isolamento dei condotti flessibili utilizzano il laminato AL/non tessuto come rivestimento esterno della barriera al vapore, proteggendo lo strato isolante in lana minerale o fibra di vetro dalle infiltrazioni di umidità e fornendo una superficie esterna pulibile e durevole. La superficie in alluminio resiste alla formazione di condensa sulle superfici dei condotti in ambienti umidi, mentre il substrato in tessuto non tessuto consente la flessione ripetuta che si verifica durante l'installazione del sistema di condotti senza delaminazione.
- Imballaggi flessibili per alimenti e prodotti farmaceutici: I laminati multistrato che incorporano un foglio di alluminio legato a substrati di tessuto non tessuto o tessuto vengono utilizzati in buste storte, buste stand-up e coperchi di blister dove è richiesta la combinazione di prestazioni barriera, resistenza alla perforazione e termosaldabilità (fornita da uno strato interno in PE o PP). Il componente non tessuto fornisce integrità strutturale che impedisce la perforazione del foglio durante il riempimento, la sigillatura e la movimentazione della distribuzione.
- Indumenti protettivi e coperte termiche di emergenza: I laminati leggeri in AL/non tessuto vengono utilizzati in tute protettive monouso, coperte di sopravvivenza di emergenza e indumenti di protezione dal calore radiante per i lavoratori dell'industria. La parte frontale in alluminio riflette la radiazione infrarossa emessa dal corpo nelle applicazioni di coperte di sopravvivenza, riducendo la perdita di calore in scenari di rischio di ipotermia. Il substrato non tessuto fornisce la resistenza al drappeggio e allo strappo necessaria per i prodotti indossabili, insieme a una traspirabilità sufficiente per prevenire l'eccessivo accumulo di umidità nelle applicazioni sugli indumenti.
- Coperture agricole e orticole: Le coperture riflettenti del terreno in AL/non tessuto e le pellicole protettive per le colture vengono utilizzate per gestire la temperatura del suolo, sopprimere la crescita delle erbe infestanti e riflettere le radiazioni fotosinteticamente attive verso l'alto nelle chiome delle colture. Il substrato in tessuto non tessuto fornisce una porosità sufficiente per lo scambio di gas e la penetrazione dell'acqua, mentre la faccia in alluminio gestisce il carico termico solare sulla superficie del suolo.
- Schermatura termica automobilistica: Gli scudi termici del sottocofano e del sottoscocca dei veicoli utilizzano laminati in AL/non tessuto per proteggere i componenti sensibili alla temperatura dal sistema di scarico e dal calore radiante del motore. La combinazione di riflettività, leggerezza e flessibilità consente di modellare questi scudi secondo geometrie complesse durante l'assemblaggio del veicolo.
Come viene prodotta la pellicola laminata in tessuto non tessuto/AL
La produzione di pellicola laminata AL/non tessuto è un processo di conversione che unisce fogli di alluminio preprodotti e rotoli di tessuto non tessuto in un composito unificato utilizzando una delle tre tecnologie di incollaggio principali: laminazione adesiva a secco, laminazione adesiva a umido o laminazione per estrusione. La scelta del metodo di incollaggio dipende dalla forza di adesione richiesta, dall'intervallo di temperature di utilizzo finale, dalla necessità di una lavorazione senza solventi e dai requisiti di velocità di produzione.
Laminazione adesiva a secco
Nella laminazione adesiva a secco, il metodo più utilizzato per le costruzioni in AL/non tessuto, un adesivo a base solvente o a base acqua viene applicato alla superficie del foglio di alluminio utilizzando una testa di rivestimento rotocalco o a barra virgola, in genere con pesi dello strato compresi tra 2 e 5 g/m² a secco. Il foglio rivestito passa attraverso un forno di essiccazione a una temperatura compresa tra 60°C e 100°C per far evaporare il solvente di supporto o l'acqua, lasciando uno strato adesivo asciutto e appiccicoso. Il foglio di alluminio e il tessuto non tessuto vengono quindi riuniti sotto pressione in una stazione di laminazione e il composito viene avvolto su un rullo master. Dopo un periodo di polimerizzazione da 24 a 72 ore a temperatura e umidità controllate, durante il quale l'adesivo raggiunge la sua forza reticolata finale, il rotolo master viene tagliato alla larghezza finita su una stazione di taglio. La laminazione a secco produce legami con resistenze alla pelatura generalmente comprese tra 1,5 e 4,0 N/15 mm, adeguate per la maggior parte delle applicazioni di isolamento, imballaggio e indumenti.
Laminazione per estrusione
La laminazione per estrusione introduce un polimero fuso - più comunemente polietilene a bassa densità (LDPE) a una temperatura compresa tra 280 °C e 320 °C - tra il foglio di alluminio e i substrati di tessuto non tessuto mentre convergono nella presa di un rullo di pressione e di un rullo di raffreddamento. Il polimero fuso agisce contemporaneamente come agente legante e come strato funzionale aggiuntivo, contribuendo alla termosaldabilità o ad una maggiore resistenza all'umidità del laminato finito. La laminazione per estrusione è preferita quando è necessaria una struttura in PE/AL/non tessuto a tre strati, poiché produce il composito in un unico passaggio anziché richiedere fasi di laminazione sequenziali. È possibile raggiungere velocità di linea comprese tra 150 e 400 metri al minuto, rendendo la laminazione per estrusione l'opzione a produttività più elevata per laminati di materie prime di grandi volumi.
Parametri di controllo qualità nella produzione di laminati
Una qualità costante del laminato richiede il monitoraggio continuo di diversi parametri di processo durante tutta la produzione. I punti critici di controllo includono:
- Uniformità del peso dello strato adesivo su tutta la larghezza del nastro: variazioni superiori al ±10% producono in genere una variazione visibile della forza di adesione nel laminato finito
- Pressione e temperatura di compressione nel punto di laminazione: una pressione insufficiente causa aree non incollate; una temperatura eccessiva può danneggiare i substrati non tessuti sensibili al calore
- Il controllo della tensione del nastro su entrambi i substrati si svolge: lo squilibrio della tensione tra il foglio e i nastri non tessuti provoca arricciature, grinze ed errori di registrazione nelle strutture stampate
- Test di resistenza alla pelatura su campioni prelevati a intervalli regolari, in genere ogni 500-1.000 metri di produzione, per verificare la polimerizzazione dell'adesivo e l'integrità del legame
- Ispezione di fori stenopeici mediante sistemi di rilevamento a luce trasmessa: fondamentale per applicazioni di imballaggio farmaceutico e alimentare in cui i requisiti di integrità della barriera sono specificati con zero fori stenopeici rilevabili per metro quadrato
I laminati finiti vengono generalmente forniti in rotoli su anime di carta o plastica, con larghezze dei rotoli da 500 mm a 2.000 mm e lunghezze dei rotoli da 500 a 5.000 m a seconda della grammatura della costruzione. Il taglio alle larghezze specificate dal cliente viene eseguito come fase di conversione finale prima della spedizione, con tolleranze dimensionali di ±1 mm sulla larghezza della fessura standard nella maggior parte delle specifiche dei convertitori.
Selezione della giusta struttura in laminato AL/non tessuto per la vostra applicazione
Con molteplici tipi di substrati non tessuti, spessori di fogli di alluminio, metodi di incollaggio e strati aggiuntivi opzionali disponibili, specificare la corretta struttura del laminato AL/non tessuto richiede la corrispondenza dei parametri del materiale con le esigenze dell'applicazione anziché ricorrere a un prodotto standard. Le seguenti considerazioni guidano efficacemente questo processo di selezione.
Per le applicazioni di rivestimento isolante e involucro edilizio in cui la resistenza allo strappo durante l'installazione dei punti metallici è il requisito meccanico primario, un tessuto non tessuto spunbond in PP da 40–50 g/m² combinato con un foglio di alluminio da 9–12 micron tramite laminazione adesiva a secco fornisce un equilibrio ottimale tra maneggevolezza e prestazioni barriera a un costo economico. Laddove è necessaria una maggiore resistenza allo strappo, come nell'isolamento dei condotti commerciali o nelle barriere al vapore dei vespai, una struttura rinforzata con tela o un tessuto non tessuto più pesante da 60–80 g/m² è il percorso di aggiornamento appropriato.
Per le applicazioni di imballaggio flessibile che richiedono chiusure ermetiche, è necessaria una struttura a tre strati con uno strato interno in PE o CPP termosaldabile e lo spessore del foglio di alluminio deve essere specificato ad un minimo di 9 micron per garantire prestazioni di barriera prive di fori stenopeici dopo le sollecitazioni di flessione del riempimento e della sigillatura della busta. Per applicazioni su indumenti protettivi e coperte di emergenza in cui il peso dell'imballaggio e il telo sono fondamentali, un foglio di alluminio più sottile da 6–7 micron combinato con un leggero tessuto non tessuto spunbond da 20–30 g/m² riduce al minimo la grammatura totale pur mantenendo la riflettività e le prestazioni barriera essenziali per la funzione del prodotto.
Articoli consigliati
Prodotti correlati
-
-
La pellicola laminata in tessuto AL/fibra di vetro è una pellicola con prestazioni di costo molto...
See Details -
FSK: questo prodotto adotta una struttura composita di foglio di alluminio e carta kraft e, utili...
See Details -
Il film laminato AL/PE combina le proprietà barriera del foglio di alluminio con la flessibilità ...
See Details -
La pellicola laminata AL/PET è una pellicola composita ad alte prestazioni che combina la barrier...
See Details -
La pellicola laminata AL/BOPP è una pellicola composita realizzata laminando un foglio di allumin...
See Details

