Il tessuto AL/PE è un materiale composito ad alte prestazioni realizzato laminando un foglio di a...
See Details
IT

Novità del settore
Casa / Novità / Novità del settore / Cosa rende il foglio di alluminio così essenziale negli imballaggi moderni?
Cosa rende il foglio di alluminio così essenziale negli imballaggi moderni?
Data:Apr 22, 2026
Cos'è il foglio di alluminio e come è fatto?
Il foglio di alluminio è un sottile foglio di alluminio metallico prodotto laminando lastre di alluminio attraverso una serie di laminatoi progressivamente più stretti fino a ottenere lo spessore desiderato. Il foglio di imballaggio commerciale varia tipicamente da 6 a 200 micron di spessore, con gli spessori più comunemente utilizzati per gli imballaggi laminati compresi tra 7 e 9 micron. A questi spessori ultrasottili, il foglio mantiene le sue proprietà di barriera metallica pur rimanendo sufficientemente flessibile da poter essere laminato, formato e sigillato su linee di confezionamento ad alta velocità.
Il processo di produzione inizia con lingotti di alluminio che vengono fusi e laminati a caldo in bobine spesse, quindi laminati a freddo attraverso più passaggi per ridurre lo spessore. Durante le fasi finali della laminazione, due fogli vengono spesso arrotolati insieme simultaneamente - un processo chiamato doppia laminazione - ed è per questo che un lato del foglio domestico e industriale ha tipicamente una finitura opaca (il lato rivolto verso l'altro foglio) e un lato ha una finitura brillante e riflettente. Questa differenza nell'aspetto superficiale non ha un impatto significativo sulle prestazioni della barriera, sebbene venga spesso fraintesa come indicativa di una differenza funzionale tra i due lati.
Le proprietà barriera che definiscono il valore del foglio di alluminio
Il motivo principale foglio di alluminio viene utilizzato negli imballaggi – e il motivo per cui è superiore rispetto alle alternative a base di polimeri – è la sua prestazione barriera assoluta in ogni categoria critica di trasmissione. A differenza dei rivestimenti barriera o delle pellicole metallizzate che offrono una protezione parziale, il foglio di alluminio solido da 7 micron o superiore raggiunge contemporaneamente una permeabilità quasi nulla all'ossigeno, all'umidità, alla luce e ai composti aromatici.
| Proprietà barriera | Foglio di alluminio (7–9 µm) | PET metallizzato | Pellicola EVOH | Pellicola PE standard |
| Ossigeno (OTR) | ~0 cc/m²/giorno | 0,5–2 cc/m²/giorno | 0,1–1 cc/m²/giorno | 2.000 cc/m²/giorno |
| Umidità (WVTR) | ~0 g/m²/giorno | 0,1–0,5 g/m²/giorno | 0,5–2 g/m²/giorno | 5–15 g/m²/giorno |
| Barriera luminosa | Completo (100%) | Parziale (90–95%) | Nessuno | Nessuno |
| Barriera aromatica | Eccellente | Bene | Bene | Povero |
Questa superiorità di barriera multidimensionale è ciò che rende il foglio di alluminio insostituibile nelle categorie di imballaggi ad alta sensibilità. Prodotti come caffè tostato, latte artificiale, compresse farmaceutiche e pasti pronti dipendono tutti dallo strato di alluminio per mantenere la qualità del prodotto dalla produzione fino alla fine della loro durata di conservazione dichiarata, che può variare da 12 a 36 mesi a seconda del prodotto e delle condizioni di conservazione.
Gradi di foglio di alluminio e specifiche delle leghe
Non tutti i fogli di alluminio vengono prodotti secondo le stesse specifiche. La composizione della lega, la tempra e il trattamento superficiale del foglio ne determinano le proprietà meccaniche, la formabilità e l'idoneità per applicazioni di imballaggio specifiche. Comprendere queste distinzioni è importante quando si acquista pellicola per laminazione, copertura, confezionamento in blister o uso domestico.
Serie di leghe comuni utilizzate nella pellicola per imballaggio
Le leghe di alluminio delle serie 1000 e 8000 sono le più utilizzate nella produzione di fogli per imballaggio. La lega 1235 (purezza minima dell'alluminio 99,35%) è il punto di riferimento per i laminati per imballaggi flessibili grazie alla sua eccellente arrotolabilità, bassa frequenza di fori stenopeici e qualità superficiale costante. Le leghe 8011 e 8079 sono sempre più utilizzate per imballaggi in blister farmaceutici e fogli per uso domestico perché offrono allungamento e formabilità migliorati, proprietà critiche quando il foglio deve essere piegato o imbutito senza rompersi.
Designazioni di temperamento e loro significato pratico
La tempra del foglio di alluminio si riferisce al grado di incrudimento applicato durante la laminazione. La tempra O (completamente ricotta) è morbida e altamente formabile: ideale per fogli di cottura domestici, confezionamento e formazione di blister in cui il foglio deve conformarsi alla cavità dello stampo senza strapparsi. La tempra H18 (completamente incrudita) è rigida ed elastica, utilizzata in applicazioni tecniche dove il mantenimento della forma è importante. Gli stati H22 e H24 rappresentano stati intermedi che bilanciano la formabilità con una rigidità sufficiente per la lavorazione di laminazione senza eccessivo allungamento sulla linea di laminazione.
Applicazioni di imballaggio primario del foglio di alluminio
Il foglio di alluminio appare in una gamma eccezionalmente ampia di formati di imballaggio nei mercati di consumo, industriale, farmaceutico e dei servizi di ristorazione. La sua capacità di essere laminato, formato, stampato, goffrato e sigillato lo rende uno dei substrati barriera più versatili a disposizione degli ingegneri del packaging.
Buste e bustine in laminato flessibile
Il maggiore utilizzo in volume di fogli di alluminio per imballaggi è come strato barriera intermedio in strutture laminate multistrato come PET/AL/PE, PET/AL/CPP e BOPP/AL/PE. Questi laminati vengono convertiti in buste stand-up, bustine piatte, confezioni di cuscini e imballaggi form-fill-seal per prodotti quali caffè, tè, latte in polvere per neonati, spezie, zuppe secche e integratori alimentari. Lo strato di alluminio all'interno di queste costruzioni fornisce la barriera assoluta all'ossigeno e all'umidità che garantisce a questi prodotti una durata di conservazione misurata in mesi o anni anziché in giorni o settimane.
Confezione in blister farmaceutico
Nell'imballaggio farmaceutico, il foglio di alluminio viene utilizzato come materiale di copertura nei blister, dove viene termosaldato su cavità termoformate in PVC, PVDC o PP contenenti compresse o capsule. L'imballaggio in blister con foglio di alluminio formato a freddo, in cui il foglio stesso viene imbutito in profondità per formare la cavità utilizzando un foglio di lega 8021 O-temper, fornisce il massimo livello di protezione del farmaco disponibile negli imballaggi a dose solida. Le agenzie di regolamentazione, tra cui la FDA e l'Agenzia europea per i medicinali (EMA), richiedono prestazioni di barriera convalidate per i prodotti farmaceutici sensibili all'umidità e all'ossigeno e i sistemi blister basati su foglio di alluminio rappresentano la soluzione di conformità standard.
Fogli di copertura per vassoi e tazze
I fogli di copertura termosaldati laminati con PE, PP o rivestimenti sigillanti pelabili vengono utilizzati per sigillare vassoi in alluminio, vassoi in plastica, barattoli di vetro e bicchieri per latticini. I coperchi per lo yogurt, la pellicola per il burro, i coperchi per la margarina e le guarnizioni per vassoi pronti si basano tutti sulla struttura dei coperchi in foglio di alluminio. La pellicola fornisce la barriera necessaria mentre lo strato sigillante garantisce un collegamento coerente ed ermetico alla flangia del contenitore. Le formulazioni di sigillanti pelabili sono specificate per applicazioni comode per il consumatore in cui l'utente deve aprire la confezione in modo pulito senza attrezzi.
Fogli per servizi domestici e di ristorazione
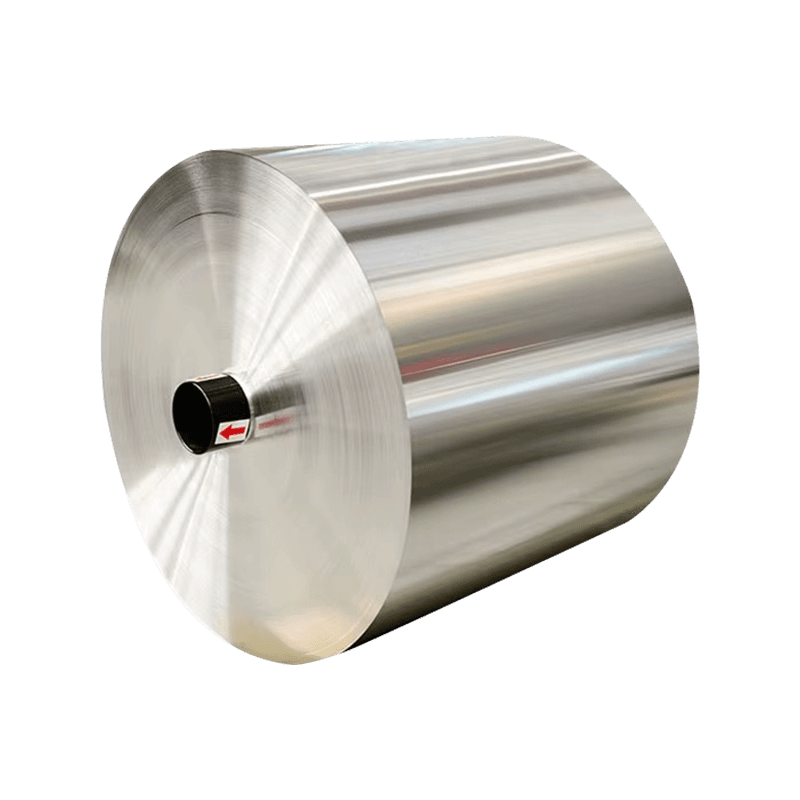
La pellicola per uso domestico di consumo, in genere 10-20 micron di lega 8011-O, viene utilizzata per avvolgere, coprire, cucinare, grigliare e conservare gli alimenti nel congelatore. Le operazioni di ristorazione e catering utilizzano spessori più pesanti (20–40 micron) per contenitori, vassoi e imballaggi semirigidi in cui la pellicola deve mantenere la sua forma sotto il peso del contenuto alimentare. Queste applicazioni rappresentano una parte significativa del consumo globale di foglio di alluminio e rappresentano la forma di prodotto più familiare ai consumatori finali, anche se la laminazione industriale rappresenta la categoria di utilizzo in termini di tonnellaggio totale più elevata.
Parametri chiave di qualità nell'approvvigionamento di fogli di alluminio
Per gli acquirenti industriali che acquistano fogli di alluminio per la laminazione o la trasformazione, è essenziale valutare la qualità oltre lo spessore di base e le specifiche della lega. I seguenti parametri influiscono direttamente sulla qualità della laminazione, sull'integrità della barriera e sulle prestazioni della linea di produzione.
- Conteggio dei fori stenopeici: I fori di spillo nella lamina sono perforazioni microscopiche che compromettono le prestazioni della barriera. Gli standard di settore specificano il numero massimo consentito di fori stenopeici per metro quadrato: in genere meno di 1 foro stenopeico per m² per la lamina da 7 micron e zero per la lamina da 9 micron nelle applicazioni farmaceutiche. Richiedere sempre ai fornitori i rapporti sui test stenopeici.
- Bagnabilità della superficie: La superficie della lamina deve avere un'energia superficiale adeguata (tipicamente superiore a 32 dyne/cm) per ottenere un'adesione adeguata con adesivi e inchiostri per laminazione. Richiedi la certificazione del test dyne e verifica che il trattamento superficiale sia coerente su tutta la larghezza del rotolo.
- Uniformità dello spessore: La variazione dello spessore lungo la larghezza o la lunghezza del rotolo provoca irregolarità di tensione durante la laminazione e la stampa. Specificare le bande di tolleranza dello spessore massimo, in genere ±6% per i tipi di imballaggio, e richiedere i dati del profilo di spessore allo stabilimento.
- Livello residuo olio: I lubrificanti di laminazione rimasti sulla superficie della lamina dopo la produzione possono interferire con l'adesione dell'adesivo. Specificare i livelli massimi di olio residuo (in genere inferiori a 5 mg/m²) e verificare che il processo di sgrassaggio del fornitore del foglio soddisfi i requisiti del sistema adesivo di laminazione.
- Conformità al contatto alimentare: Per applicazioni a contatto diretto o indiretto con gli alimenti, richiedere la documentazione di conformità al Regolamento UE 1935/2004, FDA 21 CFR 177 e, ove applicabile, alle normative nazionali specifiche. Il foglio farmaceutico deve inoltre essere conforme agli standard della farmacopea e ai requisiti di stabilità ICH Q1A.
- Geometria del rullo e specifiche del nucleo: Una larghezza incoerente del rotolo, un'estensione telescopica o un diametro interno del nucleo non corretto provocano alimentazioni errate, rotture del nastro e tempi di inattività sulle linee di laminazione e trasformazione. Specifica il diametro del nucleo, i limiti di peso del rotolo e la tensione del vento per adattarli alla tua attrezzatura.
Sostenibilità e riciclo degli imballaggi in foglio di alluminio
L’alluminio è uno dei materiali più riciclabili esistenti: può essere riciclato all’infinito senza perdita di qualità, e il riciclaggio dell’alluminio richiede solo circa il 5% dell’energia necessaria per produrre alluminio primario dal minerale di bauxite. Questa riciclabilità intrinseca rende il foglio di alluminio uno dei materiali di imballaggio più difendibili dal punto di vista ambientale quando viene raccolto e riciclato in modo efficace.
La sfida principale con il riciclo del foglio di alluminio non risiede nel materiale in sé, ma nell’infrastruttura di raccolta e nella complessità del formato. Il foglio di alluminio puro per uso domestico è ampiamente accettato nei programmi di riciclaggio porta a porta in molti paesi, a condizione che sia pulito e privo di contaminazioni alimentari. Tuttavia, i fogli di alluminio laminati con pellicole polimeriche – come nelle strutture PET/AL/PE – non possono essere lavorati nei flussi di riciclaggio standard dell’alluminio perché gli strati polimerici contaminano la massa fusa. Queste strutture multimateriali richiedono il riciclaggio chimico, il recupero energetico della pirolisi o programmi di raccolta industriale specializzati per sottrarle alla discarica.
Diverse iniziative del settore stanno promuovendo soluzioni a circuito chiuso per i rifiuti di fogli laminati e alcuni trasformatori di imballaggi ora offrono programmi di riciclaggio di fogli laminati post-industriali come parte dei loro servizi di sostenibilità. Per i marchi che valutano gli imballaggi in foglio di alluminio, una valutazione equilibrata del ciclo di vita – che tiene conto dei vantaggi in termini di estensione della durata di conservazione, riduzione degli sprechi alimentari e potenziale di riciclaggio a valle – presenta in genere un quadro ambientale più accurato rispetto a un confronto di riciclabilità a metrica singola rispetto alle alternative polimeriche.
Linee guida pratiche per la conservazione e la movimentazione dei rotoli di fogli industriali
Per mantenere la qualità dei rotoli di foglio di alluminio dalla consegna fino all'utilizzo in produzione è necessario seguire pratiche di stoccaggio e movimentazione coerenti. La lamina è un materiale dimensionalmente preciso e sensibile alla superficie che può essere danneggiato dall'esposizione ambientale, dallo stress meccanico o da condizioni di conservazione inadeguate.
- Controllo della temperatura e dell'umidità: Conservare i rotoli di alluminio a 15–25°C e con un'umidità relativa inferiore al 60%. L'elevata umidità favorisce l'ossidazione superficiale e la formazione di ruggine bianca sulla superficie del foglio, riducendo la forza di adesione dell'adesivo durante la laminazione.
- Prevenzione della condensa: Non spostare mai i rotoli di pellicola direttamente da un magazzino freddo a un'area di produzione calda senza consentire un tempo di acclimatazione adeguato. Le differenze di temperatura causano la formazione di condensa sulla superficie del foglio, che causa problemi di adesione della laminazione e macchie di corrosione.
- Stoccaggio verticale: Conservare i rotoli in posizione verticale sulle anime, mai impilati orizzontalmente, per evitare danni ai bordi e deformazioni del rotolo che causano problemi di tracciamento del nastro sulle linee di produzione.
- Involucro protettivo: Conservare i rotoli di alluminio nel loro involucro originale di barriera contro l'umidità fino al momento dell'uso. Riavvolgere i rotoli parzialmente utilizzati se la produzione viene interrotta per più di qualche ora in ambienti umidi.
- Gestione inventario FIFO: Implementa una rigorosa rotazione first-in, first-out per garantire che il foglio venga utilizzato entro la durata di conservazione consigliata dal fornitore, in genere 12-18 mesi dalla data di produzione, prima che la qualità della superficie o le proprietà di adesione si deteriorino.
Articoli consigliati
Prodotti correlati
-
-
Il foglio di alluminio ultrasottile 8011-O, la lega Al-Fe-Si contiene una piccola quantità di ele...
See Details -
Le strisce di alluminio hanno solitamente uno spessore di circa 0,09-0,2 mm, presentano una migli...
See Details -
Il film in PET termosaldabile è diverso dal tradizionale film in PET. Pur mantenendo le ottime pr...
See Details -
Il film termoretraibile in PET è rinomato per la sua eccezionale trasparenza, elevata resistenza ...
See Details -
La pellicola in PET trattata Corona si basa sulla normale pellicola in PET ed è stata sottoposta ...
See Details

